冷变形塑性高钢压延加工中的电弧焊与接触焊工艺
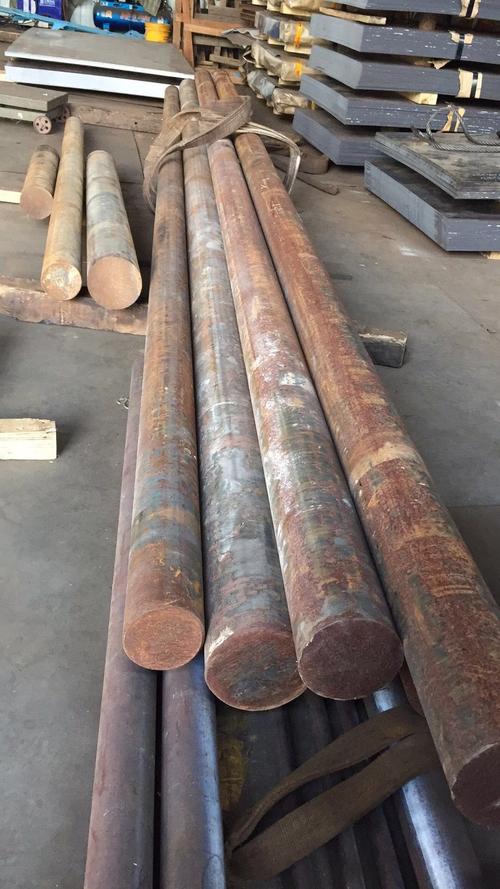
冷变形塑性高、一般供弯曲、压延、弯边和锤拱等加工的钢压延加工,在现代制造业中占据重要地位。该类钢材由于冷变形塑性高,能够满足多种冷加工成形要求,同时在后续焊接工艺中也展现出良好的适应性。本文围绕电弧焊和接触焊两种常用焊接方法,探讨其在钢压延加工中的应用要点。
一、冷变形塑性高钢的加工特性
冷变形塑性高是指钢材在常温下进行塑性变形而不发生开裂的能力。这类钢材通常具有较低的屈强比、良好的延展性和加工硬化特性,因而适用于弯曲、压延、弯边和锤拱等冷加工工艺。在钢压延加工过程中,合理的冷变形工艺可以细化晶粒、提高表面质量,并为后续焊接提供良好的组织基础。
二、电弧焊在钢压延加工中的应用
电弧焊是利用电弧热源熔化焊条和母材,形成焊缝的一种焊接方法。在冷变形塑性高的钢压延加工中,电弧焊主要用于结构件的连接。由于该类钢材塑性好,焊缝金属与母材的过渡区不易产生裂纹,焊接工艺窗口较宽。采用低氢型焊条并控制焊接线能量,可以有效避免热影响区软化和冷裂倾向。焊后可根据需要进行去应力退火,以恢复冷变形组织的均匀性。
三、接触焊在钢压延加工中的应用
接触焊,又称电阻焊,是利用电流通过工件接触面产生的电阻热进行焊接。在钢压延加工领域,接触焊常用于薄板、型材的搭接和对接。对于冷变形塑性高的钢材,接触焊具有加热集中、热影响区窄、变形小的优点,特别适合批量生产。通过优化电极压力、焊接电流和通电时间,可以获得致密性良好的焊点或焊缝,避免因塑性过高而出现的飞溅和压痕过深等问题。
四、焊接质量控制要点
在钢压延加工中,无论是电弧焊还是接触焊,均需注意以下控制要点:
- 焊前清理:去除待焊表面的油污、氧化皮和冷变形加工残留的润滑剂。
- 工艺参数匹配:根据钢种和板厚选择焊接电流、电压、焊接速度及电极压力。
- 焊后处理:对于重要构件,采用去应力退火或局部热处理,稳定组织和尺寸。
- 质量检验:采用外观检查、无损检测和力学性能试验,确保焊接接头满足使用要求。
冷变形塑性高的钢材凭借其优良的加工性能,广泛用于弯曲、压延、弯边和锤拱等冷作成形。在钢压延加工中,电弧焊和接触焊是两种主要的连接方法。合理选择焊接工艺并严格控制质量,可以充分发挥材料的塑性优势,获得性能可靠的焊接结构。
如若转载,请注明出处:http://www.027sytcg.com/product/40.html
更新时间:2026-10-19 23:45:55